Ogniwo NiMH rzadko umiera z powodu użytkowania; starzeje się z powodu przepełnienia. Ponieważ prąd przeładowania jest zużywany przez pętlę rekombinacji tlenu w postaci ciepła i chemii utleniającej, każda minuta powyżej pełnego naładowania atakuje trzy komponenty decydujące o żywotności – niklowy elektrod dodatni, elektrod ujemny ze stopu wodorkowego oraz system separator–elektrolit. Niniejsza praca przypisuje każdy mechanizm degradacji wywołany przeładowaniem do jego elektrochemii, wyjaśnia, dlaczego ta sama pojemność, dostarczona różnymi protokołami ładowania, może dawać bardzo różną żywotność cykliczną, i kwantyfikuje dźwignie projektowe – precyzyjne zakończenie, dociąg przy obniżonym prądzie, kontrolę termiczną – dzięki którym praktyka ładowania staje się największym sterowalnym wyznacznikiem trwałości NiMH.
Agresywne przeładowanie wypycha niklowy elektrod dodatni poza stan beta-NiOOH w fazę gamma-NiOOH, której odstęp międzywarstwowy jest większy; powtarzana cykliczność beta-gamma mechanicznie pęcznieje i pęka masę czynną, powoduje osypywanie materiału i stopniową utratę użytecznej pojemności. Tworzeniu fazy gamma sprzyjają wysoki potencjał, wysoka temperatura i długotrwałe przeładowanie – właśnie warunki późnego lub brakującego zakończenia szybkiego ładowania.
Protokół ładowania bezpośrednio kontroluje ekspozycję: zakończenie w punkcie przegięcia lub na -delta-V zamiast utrzymywania prądu przez plateau rekombinacji minimalizuje czas przy potencjale utleniającym, a dociąg przy obniżonym prądzie dodaje ostatni procent bez przebywania w obszarze tworzenia gamma, zachowując integralność strukturalną elektrodu dodatniego przez setki cykli.
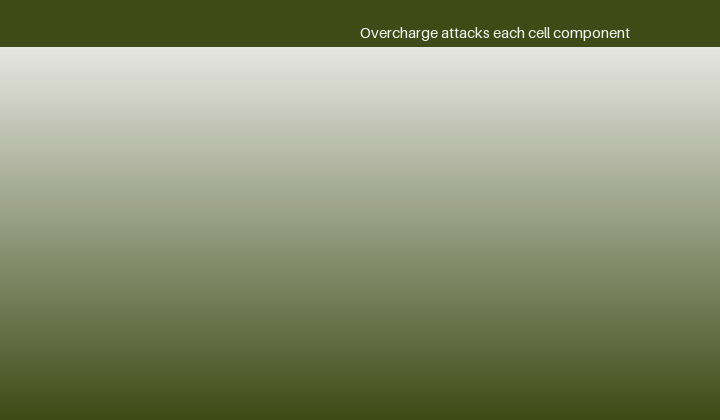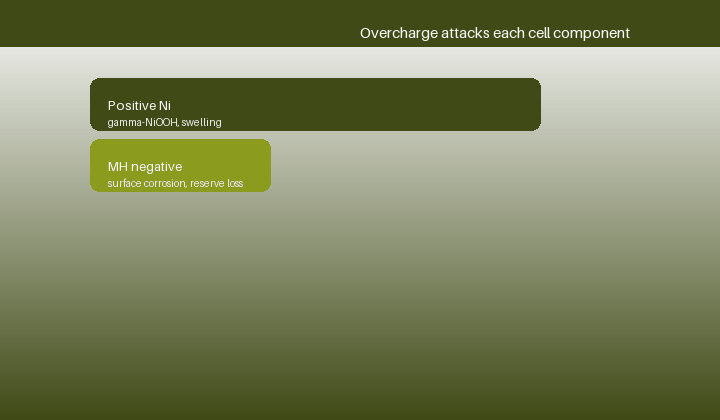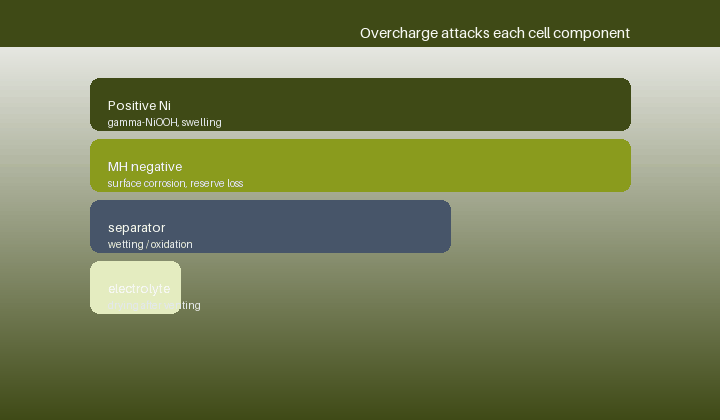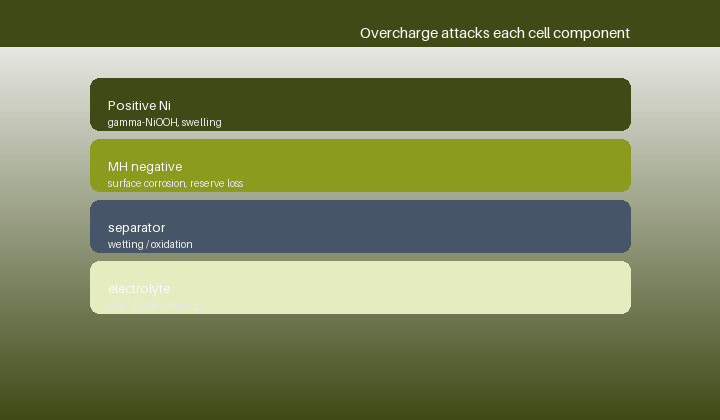
Stop wodorkowy przetrwa, ponieważ jego powierzchnia posiada katalityczną, zawierającą tlenki warstwę, która zarówno rozszczepia wodę, jak i rekombinuje tlen; długotrwałe przeładowanie i ciepło pogrubiają tę powierzchnię w mniej przewodzącą warstwę korozyjną, zużywają stop, który mógłby magazynować wodór, i wypłukują pierwiastki do elektrolitu. Przewymiarowany elektrod ujemny – cecha umożliwiająca szczelną pracę (Paper 1) – to skończona rezerwa, którą korozja niszczy cykl za cyklem; gdy skurczy się wystarczająco, ewolucja wodoru i wzrost ciśnienia oznaczają przyspieszony koniec żywotności.
Temperatura jest przyspieszaczem korozji, zgodnie z kinetyką typu Arrheniusa, więc dyscyplina termiczna Papers 4 i 7 jest jednocześnie strategią żywotnościową: profil ładowania utrzymujący ogniwo w chłodzie chroni rezerwę ujemną, podczas gdy profil rutynowo osiągający bezwzględny limit temperatury szybko ją zużywa.
Rekombinacja tlenu i potencjały utleniające starzą poliolefinowy separator, pogarszając jego zwilżalność i bilans transportu gazów, podczas gdy każde zdarzenie zaworu – i mikrozaworowanie przy powtarzanym wysokim ciśnieniu – trwale usuwa wodę elektrolitu i wodorotlenek potasu. W miarę redystrybucji i wysychania elektrolitu rośnie opór wewnętrzny (sygnatura impedancyjna Paper 17), rekombinacja zwalnia, ciśnienie rośnie przy tym samym prądzie, a ogniwo wchodzi w samonapędzający się spadek, gdzie każde ładowanie przebiega goręcej i traci więcej.
Dlatego zarządzanie ciśnieniem (Paper 3) to zarządzanie żywotnością: utrzymywanie się znacznie poniżej progu zaworu i unikanie prądów ładowania gromadzących gaz szybciej, niż on się rekombinuje, chroni skończony zapas elektrolitu, od którego zależy każdy późniejszy cykl.
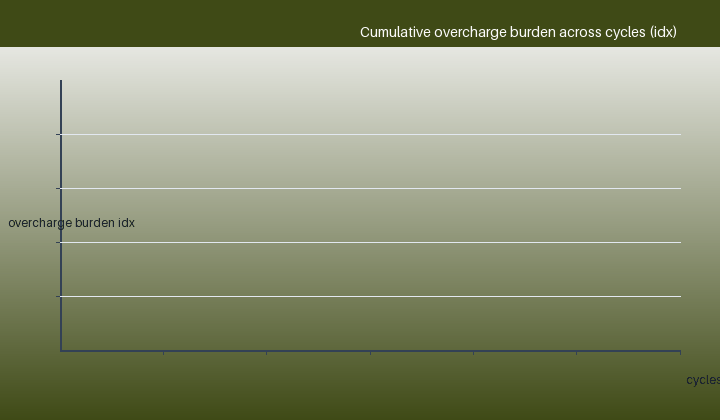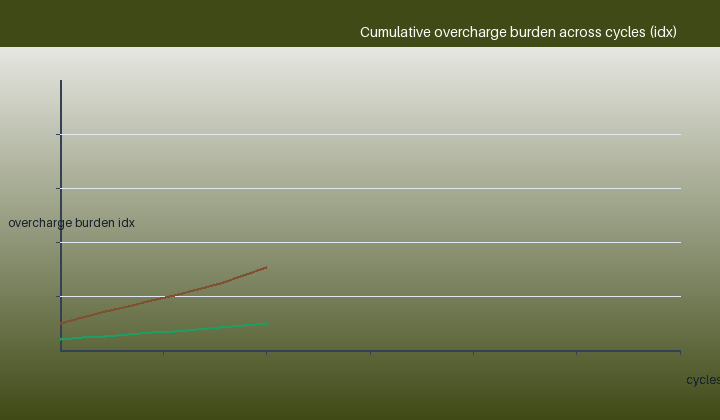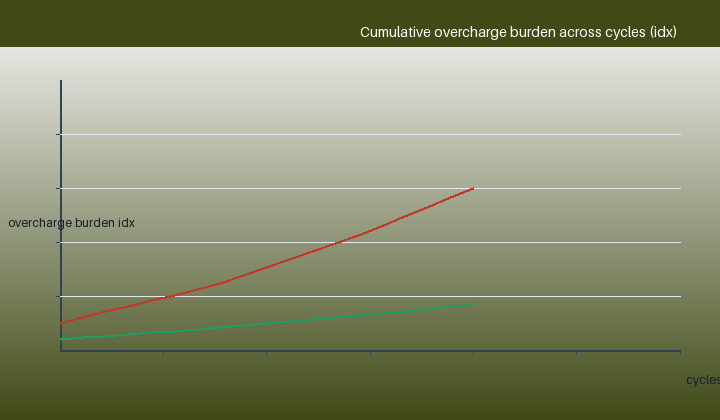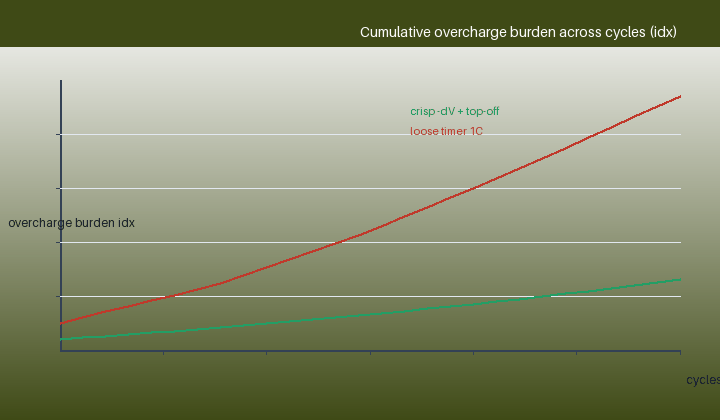
Porównania żywotności cyklicznej konsekwentnie pokazują, że przy ustalonej głębokości rozładowania dominuje reżim ładowania: ładowanie 0,5C z wielokryterialnym zakończeniem i krótkim dociągiem osiąga znacznie więcej cykli do danego progu utrzymania pojemności niż ładowanie 1C kończone niedokładnym czasomierzem, mimo że oba dostarczają tę samą energię. Szkodliwe zmienne rozkładają się na czas przeładowania, osiągniętą temperaturę szczytową i osiągnięte ciśnienie szczytowe – wszystkie trzy ustalane przez ładowarkę, a nie przez aplikację rozładowania.
Profile wielostopniowe i impulsowe (Papers 2, 13) przedłużają żywotność tą samą drogą: zmniejszają frakcję każdego ładowania spędzoną w reżimie rekombinacji i spłaszczają szczyty temperatury i ciśnienia, więc na każdą dostarczoną amperogodzinę przypada mniej utleniania, korozji i wysychania.
W miarę starzenia ogniwa jego sygnatura ładowania zmienia się w dające się zdiagnozować sposoby: rośnie opór wewnętrzny, więc szczyt napięcia nadchodzi wcześniej i wyżej; osłabiony elektrod ujemny i spowolniona rekombinacja powodują wcześniejszy wzrost dT/dt i szybszy wzrost ciśnienia; pojemność zanika, więc stały czasomierz przeładowuje coraz mniejsze ogniwo coraz mocniej. Ładowarka rejestrująca moment szczytu, opór i temperaturę zakończenia może zatem śledzić stan i adaptować się – obniżać prąd lub sygnalizować wymianę – zamiast stosować profil nowego ogniwa do starego.
Pierwsza rycina przyporządkowuje mechanizmy przeładowania do atakowanych komponentów; druga kontrastuje skumulowane obciążenie przeładowaniem przy precyzyjnym i niedbałym zakończeniu w kolejnych cyklach – ilościowe serce dźwigni protokołu.
Zorientowana na żywotność specyfikacja ładowania projektowo minimalizuje czas powyżej pełnego naładowania: główne zatrzymanie w punkcie przegięcia lub na -delta-V w prawidłowych warunkach, dT/dt obejmujące ciepłą pracę, ograniczony dociąg przy obniżonym prądzie, impulsowe zamiast ciągłego podtrzymywania, surowe bezwzględne limity i obniżanie prądu w miarę wzrostu rejestrowanego oporu. Dobór ogniwa uzupełnia protokół – dla nieuniknionego szybkiego ładowania określa się gatunki z grubszymi rezerwami ujemnymi i separatorami zoptymalizowanymi pod kątem rekombinacji.
Weijiang dostarcza dane żywotności cyklicznej przy zdefiniowanych protokołach ładowania, aby partnerzy mogli wybrać gatunek i wspólnie zaprojektować profil spełniający docelową liczbę cykli do 80 procent, zamiast odkrywać zużycie od przeładowania w terenie. Następna praca bada konkretny, często źle rozumiany tryb degradacji, który ładowanie może zarówno powodować, jak i leczyć – obniżenie napięcia, efekt pamięci.
Weijiang Power projektuje i wytwarza ogniwa niklowo-wodorkowe, dopasowane pakiety i gotowe do ładowania konfiguracje dla klientów konsumenckich, przemysłowych, medycznych i z branży mobilności, a także wspiera partnerów wskazówkami dotyczącymi protokołów ładowania, plikami parametrów IEC 61951-2, dowodami bezpieczeństwa IEC 62133-1 i wspólną walidacją ładowarek. Podaj format ogniwa, prąd ładowania, zakres termiczny i docelową liczbę cykli, a nasi inżynierowie dobiorą kombinację ogniwa i ładowania chroniącą zarówno czas pracy, jak i żywotność. Przejrzyj asortyment na stronie produktów.


